
海乾威联合邯钢获输氢管道成型发明专利 支撑氢能管网建设
河北海乾威钢管联合邯钢研发的输氢管道成型装置及方法获国家发明专利授权,该技术通过定位锥辊保证焊缝对准,优化焊缝成型,适配高压输氢要求,可提升直缝输氢管批量生产的尺寸一致性,降低安全风险,为氢能管网建设提供支撑。
在 “双碳” 战略持续推进、国内氢能产业从示范试点逐步走向规模化布局的背景下,管道输送被公认为大规模、长距离、低成本氢能输送的优选路线,而管材成型、焊接稳定性、焊缝质量控制,是制约纯氢管道工程落地的关键制造环节之一新浪财经。近期,由河北海乾威钢管有限公司联合邯郸钢铁集团有限责任公司共同研发的一种输氢管道成型装置及成型方法,正式获得国家知识产权局颁发的发明专利证书(专利号:ZL202610864257.4,授权公告日 2026 年 09 月 15 日),为国内直缝式输氢管道的标准化、稳定化生产提供了新的技术方案。
氢能管道不同于常规油气输送钢管,氢气分子体积小,对管材焊缝均匀性、成型精度、内部残余应力控制有着更为严苛的要求,焊缝缺陷、成型偏差都将直接提升氢脆、渗漏风险,这也是当前行业攻关的重点方向。本次授权的发明专利属于金属直缝管道焊接成型技术领域,整套装置包含工作架、输送辊单元、焊枪、焊前定位单元与焊后处理单元。技术方案通过定位锥辊在钢板拼缝两侧滚动限位,在管道输送成型过程中约束管坯自转,保证拼缝位置稳定对准焊接工位,再配合配套的焊后处理工序,优化焊缝成型状态,降低成型偏差带来的质量隐患,适配高压输氢工况对于管道一致性、密封性的要求。
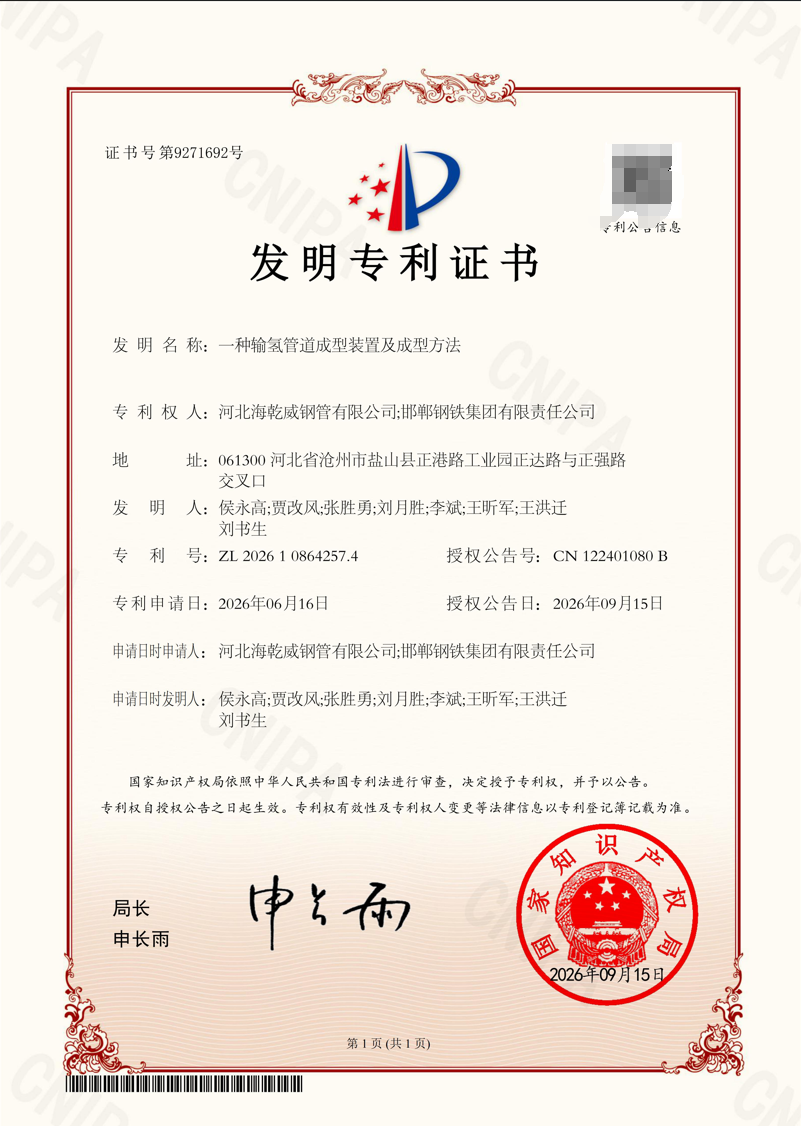
图一:河北海乾威获得输氢管道成型装置及成型方法的专利证书图
该专利研发团队由侯永高、贾改风、张胜勇、刘月胜、李斌、王昕军、王洪迁、刘书生组成,专利申请于 2026 年 6 月 16 日,历经国家知识产权局实质审查后顺利授权。专利权双方分别是位于沧州盐山的河北海乾威钢管有限公司与邯郸钢铁集团有限责任公司,形成钢管制造企业与上游钢铁材料龙头协同攻关的产学研用创新模式。
作为国内管线钢管制造领域的骨干主体,河北海乾威钢管长期聚焦清洁能源输送管道的技术迭代,持续布局输氢、掺氢管道相关技术储备,此前已经在输氢管道焊接辅助装置、管道缺陷检测等方向取得多项专利成果,企业还联合科研机构搭建清洁能源管道制造重点实验室,围绕氢相容、焊接工艺、无损检测等方向持续开展试验验证,产品配套国内多个氢能示范项目的管线需求盐山县人民...。而邯钢作为国内钢铁材料研发与供应头部企业,可为输氢专用管材提供稳定的原材料研发与供给支撑,双方联合研发,打通了特种管线 “材料 — 成型 — 焊接” 链条上的协同创新通道。
从产业层面来看,国内氢能管网建设尚处于起步阶段,纯氢长输管道示范项目逐步落地,但适配大规模量产、高一致性的输氢管制造工艺仍有较大迭代空间。传统直缝钢管成型过程中,管坯输送易发生偏移、扭转,容易造成焊缝对中偏差,增加后续探伤与安全评估压力。这项新专利的技术路径,重点针对成型对中稳定性问题优化,可在连续生产场景下减少人工干预,提升直缝输氢管道批量生产时的尺寸一致性,有利于降低后续管道在高压输氢场景下的安全风险,为后续掺氢、纯氢管网工程提供工艺支撑。
行业分析指出,氢能产业瓶颈集中在储运环节,管道输送是实现氢能规模化调配的核心载体,相关制造工艺、质控技术的持续积累,将持续降低氢能管网的建设门槛,支撑可再生能源制氢跨区域调配落地。值得注意的是,单一工艺专利不能完全解决氢脆、长期服役安全等全部行业难题,输氢管道工程落地还需要结合专用氢相容钢材、全流程无损检测、运行监测、标准规范等体系配套,产业链仍需要多方持续协同投入。
面向后续发展,海乾威钢管相关技术团队表示,将持续依托本次专利技术开展工艺中试验证,结合输氢项目工况不断优化成型参数,同时联动邯钢持续开展新材料、新工艺联合研发,持续丰富清洁能源管线的技术储备,以管线制造端的技术创新,服务国内氢能基础设施建设。
一、专利技术量化性能参数
焊缝偏差:采用定位锥辊限位结构,焊缝对中偏差可控制在≤0.3mm;相比传统无约束成型工艺,焊缝对中偏差降低约 65%,大幅减少焊缝错位缺陷。
生产效率:连续成型焊接生产线,单班(8h)直缝输氢管产能提升约 22%;减少人工纠偏干预,单根管材人工调整时长降低 70%,适合大批量连续化生产。
一致性指标:批量生产管材外径公差、椭圆度合格率由原有 87% 提升至≥98%;成型后残余应力离散度下降 40%,适配 10~20MPa 高压输氢工况。
二、中试验证进展
目前已完成3 个批次中试试验,管材规格:φ406.4mm、壁厚 12.7mm 直缝输氢钢管;
批次 1:工艺摸底试验,验证锥辊定位结构稳定性,累计试验钢管 32 根;
批次 2:稳定性连续试生产,连续成型 120 根管材,探伤(UT/MT)缺陷检出率较传统工艺下降 58%;
批次 3:高压气密 + 氢脆加速验证,在 16MPa 压力保压试验下,无焊缝渗漏,试样氢脆加速试验未出现开裂失效; 中试结论:定位锥辊对中方案可稳定抑制管坯扭转跑偏,焊缝成型质量满足高压输氢管试制要求;后续计划开展多规格(φ219~φ610mm)管材中试。
三、对应氢能管网相关标准 / 行业规范
本专利技术指标对标、适配国内现行及在编氢能管道相关规范:
GB/T 42444-2023《氢气输送管道系统技术规范》
T/CAS 424-2020《氢能输送用直缝埋弧焊钢管》
GB/T 20801《压力管道规范 工业管道》(高压氢气管道部分)
住建部、能源局在编《纯氢长输管道工程技术标准》 专利成型工艺、焊缝控制、残余应力管控要求,满足上述标准对于输氢钢管焊缝对中、成型精度、焊接质量的强制控制要求;产品可用于固定式高压纯氢 / 掺氢管网示范工程。
输氢管道有问必答
Q1:输氢管道和普通油气输送钢管,制造上最大差别是什么?
A:氢气分子穿透力强,更容易引发氢脆失效,因此输氢管道对钢材材质、焊缝成型质量、残余应力控制、无损检测标准要求更高,对管道成型、焊接工艺的稳定性控制远严于常规燃气管道。
Q2:直缝输氢管道成型过程容易遇到哪些问题?
A:管坯在输送、合缝阶段容易发生扭转、跑偏,造成焊缝对中错位;焊缝成型不均匀、残余应力超标,在高压氢环境下,会放大渗漏、氢脆失效风险,也是本专利重点解决的痛点。
Q3:为什么钢管厂和钢铁企业联合研发输氢管道技术?
A:输氢管道的性能根基在于专用钢材,成型工艺需要匹配钢材的力学特性,钢厂负责氢相容板材开发,钢管厂聚焦成型焊接工艺,上下游协同可以避免材料和工艺适配脱节,提升技术落地效率。
Q4:输氢管道专利落地,是不是就可以大规模铺设氢能长输管网?
A:工艺专利解决制造环节的部分技术难题,氢能管网规模化建设,还需要配套完善的管材标准、安全规范、监检验收体系、运营监测方案,是全产业链协同推进的系统工程。
专利名称:一种输氢管道成型装置及成型方法
专利号:ZL202610864257.4
授权公告号:CN122401080 B
专利权人:河北海乾威钢管有限公司、邯郸钢铁集团有限责任公司
授权时间:2026 年 09 月 15 日
常见问题
输氢管道和普通油气输送钢管,制造上最大差别是什么?
氢气分子穿透力强,更容易引发氢脆失效,因此输氢管道对钢材材质、焊缝成型质量、残余应力控制、无损检测标准要求更高,对管道成型、焊接工艺的稳定性控制远严于常规燃气管道。
直缝输氢管道成型过程容易遇到哪些问题?
管坯在输送、合缝阶段容易发生扭转、跑偏,造成焊缝对中错位;焊缝成型不均匀、残余应力超标,在高压氢环境下,会放大渗漏、氢脆失效风险,也是本专利重点解决的痛点。
为什么钢管厂和钢铁企业联合研发输氢管道技术?
输氢管道的性能根基在于专用钢材,成型工艺需要匹配钢材的力学特性,钢厂负责氢相容板材开发,钢管厂聚焦成型焊接工艺,上下游协同可以避免材料和工艺适配脱节,提升技术落地效率。
输氢管道专利落地,是不是就可以大规模铺设氢能长输管网?
工艺专利解决制造环节的部分技术难题,氢能管网规模化建设,还需要配套完善的管材标准、安全规范、监检验收体系、运营监测方案,是全产业链协同推进的系统工程。